
















Jak dobrać elektrowrzeciono AC do małej frezarki CNC pod materiał i czas pracy
Czym elektrowrzeciono AC różni się od zwykłego silnika?
Elektrowrzeciono AC znosi pracę ciągłą przy wysokich obrotach bez ryzyka szybkiego przegrzania. Zwykły silnik klatkowy ze standardową przekładnią pasową traci sprawność energetyczną już powyżej 10000 obr/min. Tradycyjne napędy w takich warunkach szybko zużywają łożyska. Wirnik w zaawansowanym elektrowrzecionie obraca się bezpośrednio razem z uchwytem narzędziowym. Brak pośrednich pasków napędowych eliminuje straty energii i drastycznie zmniejsza drgania. Wrzeciona wysokoobrotowe wykorzystują precyzyjne łożyska ceramiczne lub stalowe klasy maszynowej. Przekłada się to bezpośrednio na mniejsze ryzyko awarii przy frezowaniu trwającym po kilka godzin dziennie.
Jak materiał wpływa na wymagania wobec obrotów?
Miękkie surowce wymagają bardzo wysokich obrotów, natomiast twarde materiały potrzebują większej mocy układu. Frezowanie drewna, płyt MDF oraz miękkiego aluminium optymalnie przebiega w zakresie 18000–24000 obr/min. Moc wrzeciona rekomendowana dla takich lżejszych zadań wynosi zazwyczaj od 0,8 do 2,2 kW. Stal konstrukcyjna i inne twarde stopy wymagają redukcji prędkości obrotowej do poziomu 12000–18000 obr/min. Wykorzystuje się w tym celu znacznie mocniejsze jednostki rzędu 3–5,5 kW. Wysoki moment obrotowy musi utrzymać się przy spadku prędkości wrzeciona, co chroni frez przed spaleniem i zatarciem w materiale.
Kiedy wybrać chłodzenie wodne zamiast powietrzem?
Chłodzenie wodne sprawdza się wyśmienicie przy frezowaniu ciągłym trwającym powyżej 30 minut. Z kolei chłodzenie powietrzem w zupełności wystarcza do krótkich, przerywanych cykli obróbczych. Prosty wentylator osadzony na wale dobrze radzi sobie, gdy korpus nie przekracza temperatury 60°C. Dłuższa obróbka twardej stali czy grubszych bloków aluminium bezwzględnie wymaga szczelnego płaszcza wodnego. Krążąca w obiegu zamkniętym ciecz aktywnie stabilizuje temperaturę całego podzespołu mechanicznego. Zewnętrzny obieg wody zapobiega spadkowi precyzji wywołanemu przez rozszerzalność cieplną elementów. Układy takie wymagają jednak podłączenia dodatkowej pompy chłodziwa.
Jak poprawnie dobrać falownik do wrzeciona?
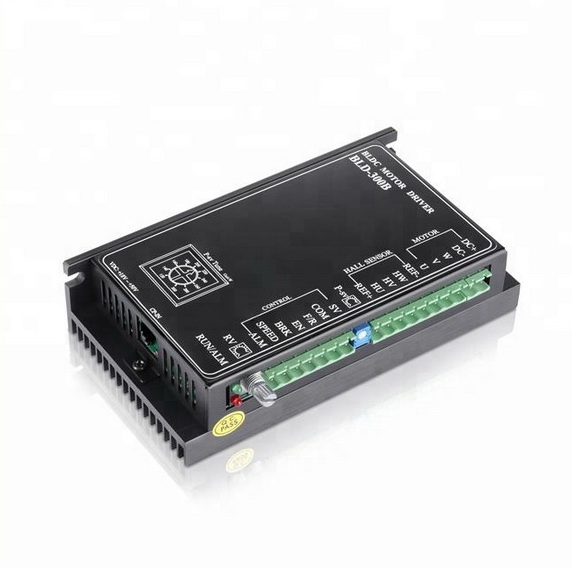
Falownik musi dysponować mocą nominalną równą lub wyższą niż deklarowana moc samego wrzeciona. Należy także bezwzględnie dopasować prąd znamionowy przemiennika do parametrów silnika. W przypadku wymagających aplikacji CNC zaleca się falowniki wektorowe zapewniające płynną pracę.
Właściwie dobrany falownik pozwala na bezpieczną regulację obrotów w pełnym przedziale 0–400 Hz. Analizując różne elektrowrzeciona C oraz jednostki asynchroniczne, zawsze warto sprawdzić krzywą rozruchową. Prawidłowe zaprogramowanie rampy przyspieszenia i hamowania drastycznie wydłuża żywotność łożysk. Precyzyjnie skonfigurowany przemiennik chroni maszynę przed groźnymi przeciążeniami elektrycznymi.
Jakie wrzeciono sprawdzi się w lekkiej frezarce?
Lekkie frezarki bramowe do drewna i tworzyw pracują najlepiej z jednostkami o mocy 1–3 kW. Najbardziej uniwersalnym standardem mocowania w tej klasie obrabiarek pozostaje uchwyt zaciskowy ER20. Optymalnym wyborem do kompaktowych ploterów są modele oferujące prędkości nominalne rzędu 24000 obr/min. Do maszyn realizujących długie ścieżki narzędzia rekomendujemy wyłącznie modele z obiegiem wodnym. Woda gwarantuje zachowanie wąskich tolerancji wymiarowych podczas grawerowania niewielkich detali. Jeśli planujesz budowę własnego plotera, warto na tym etapie od razu sprawdzić dostępność kompatybilnych sterowników.
Co decyduje o kompatybilności elementów napędu?
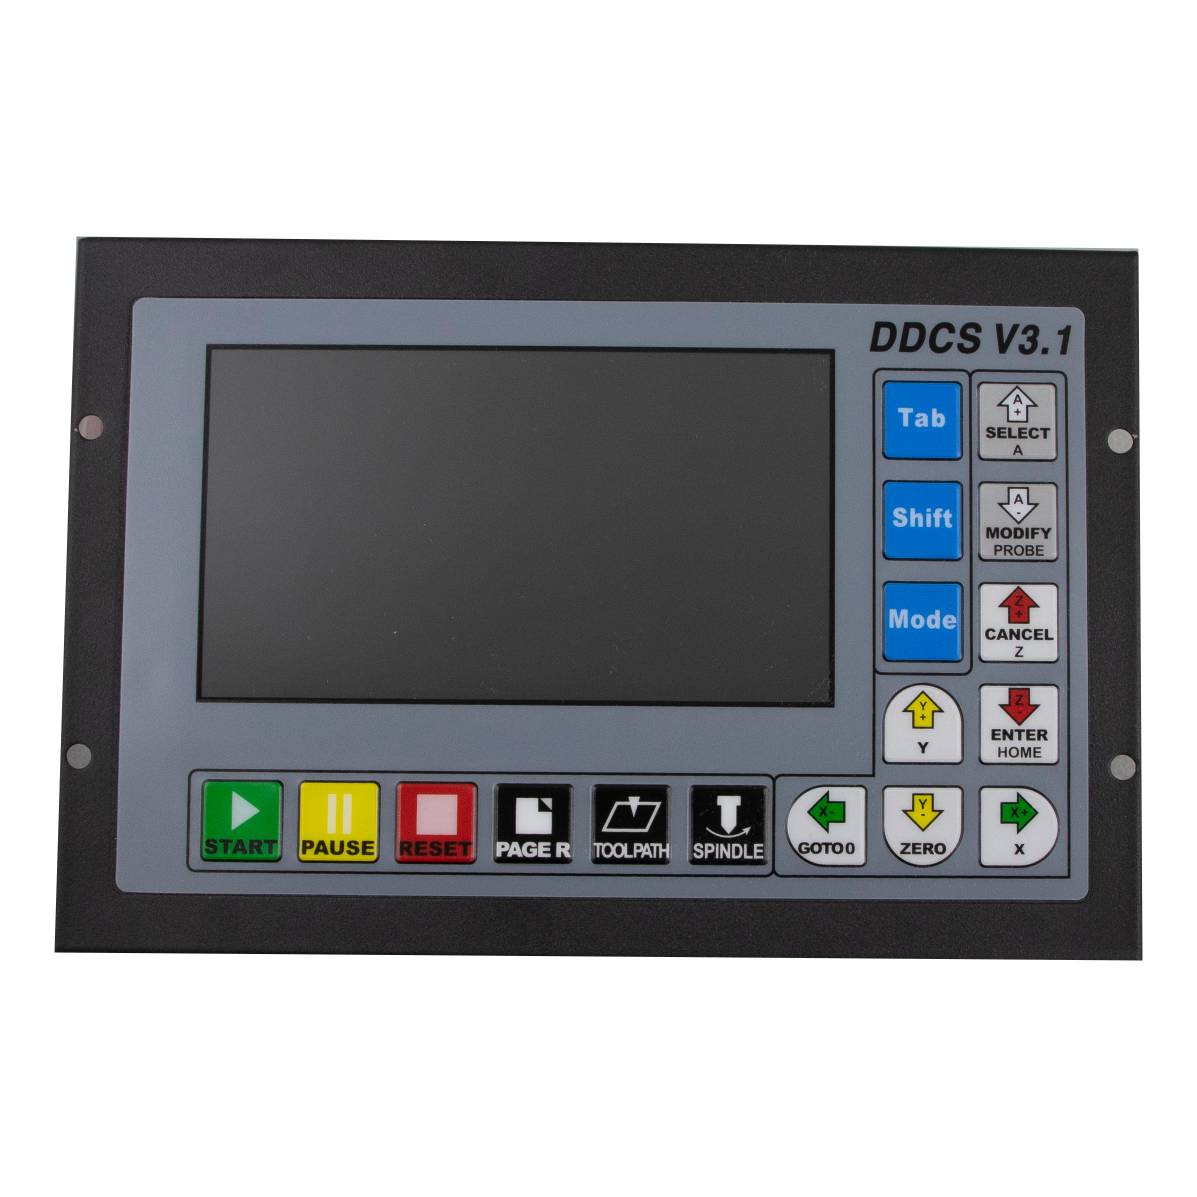
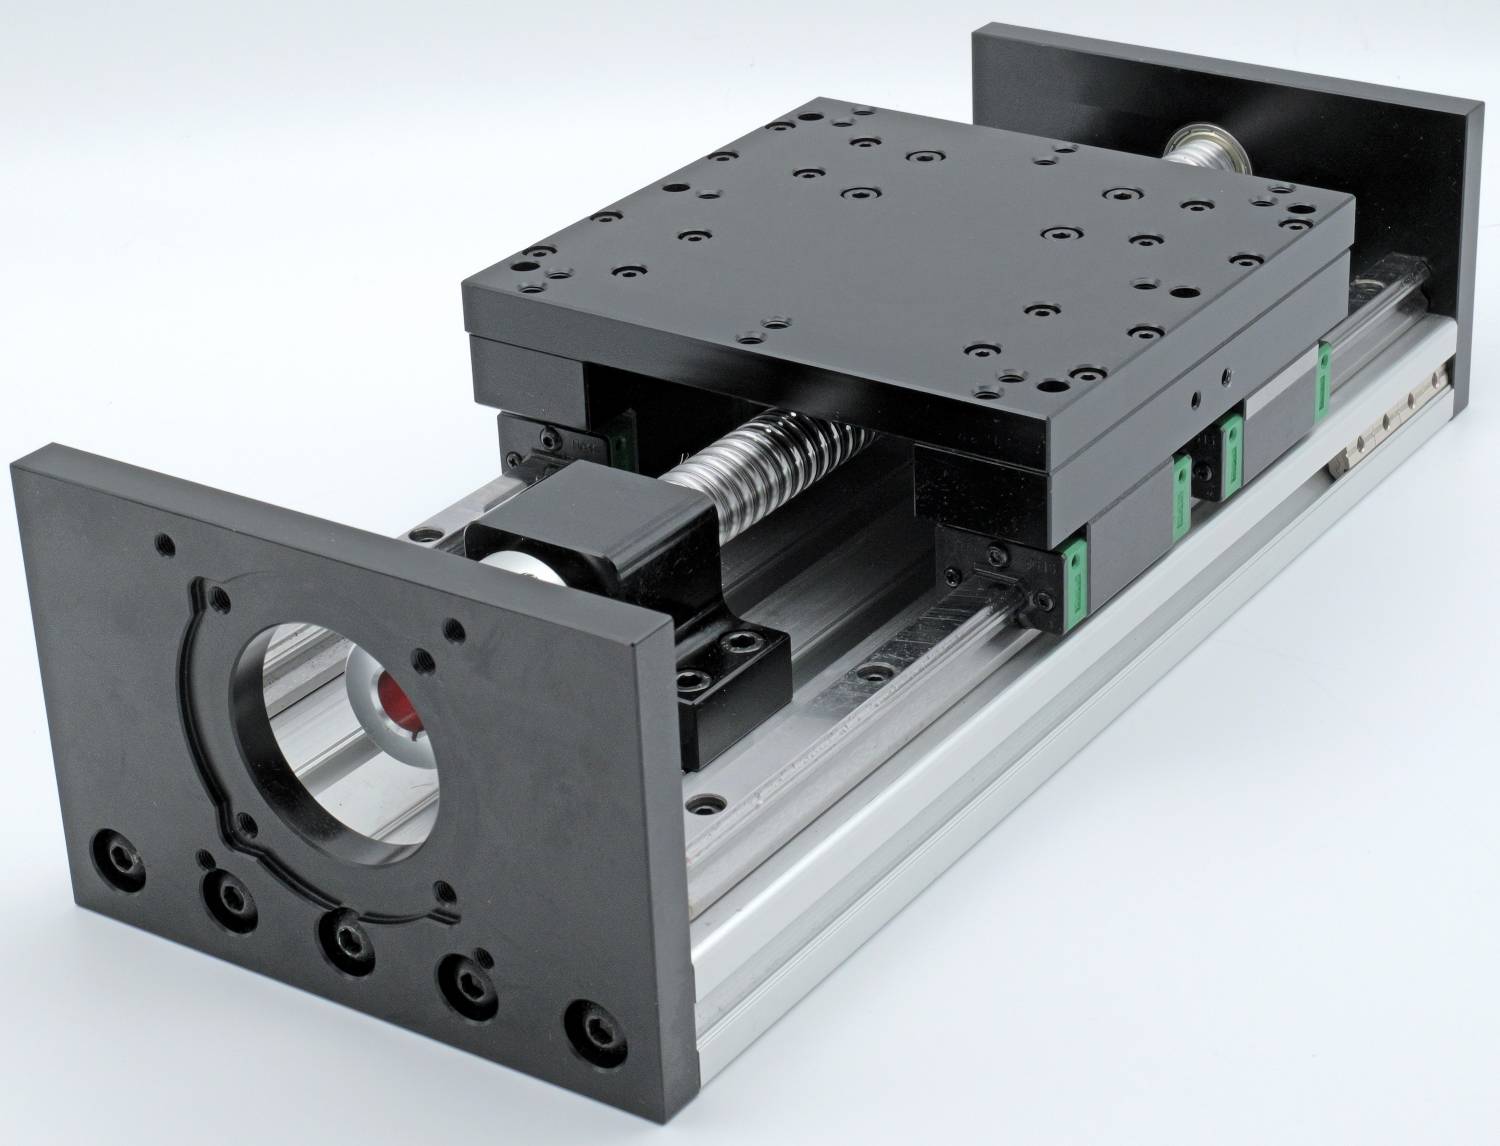
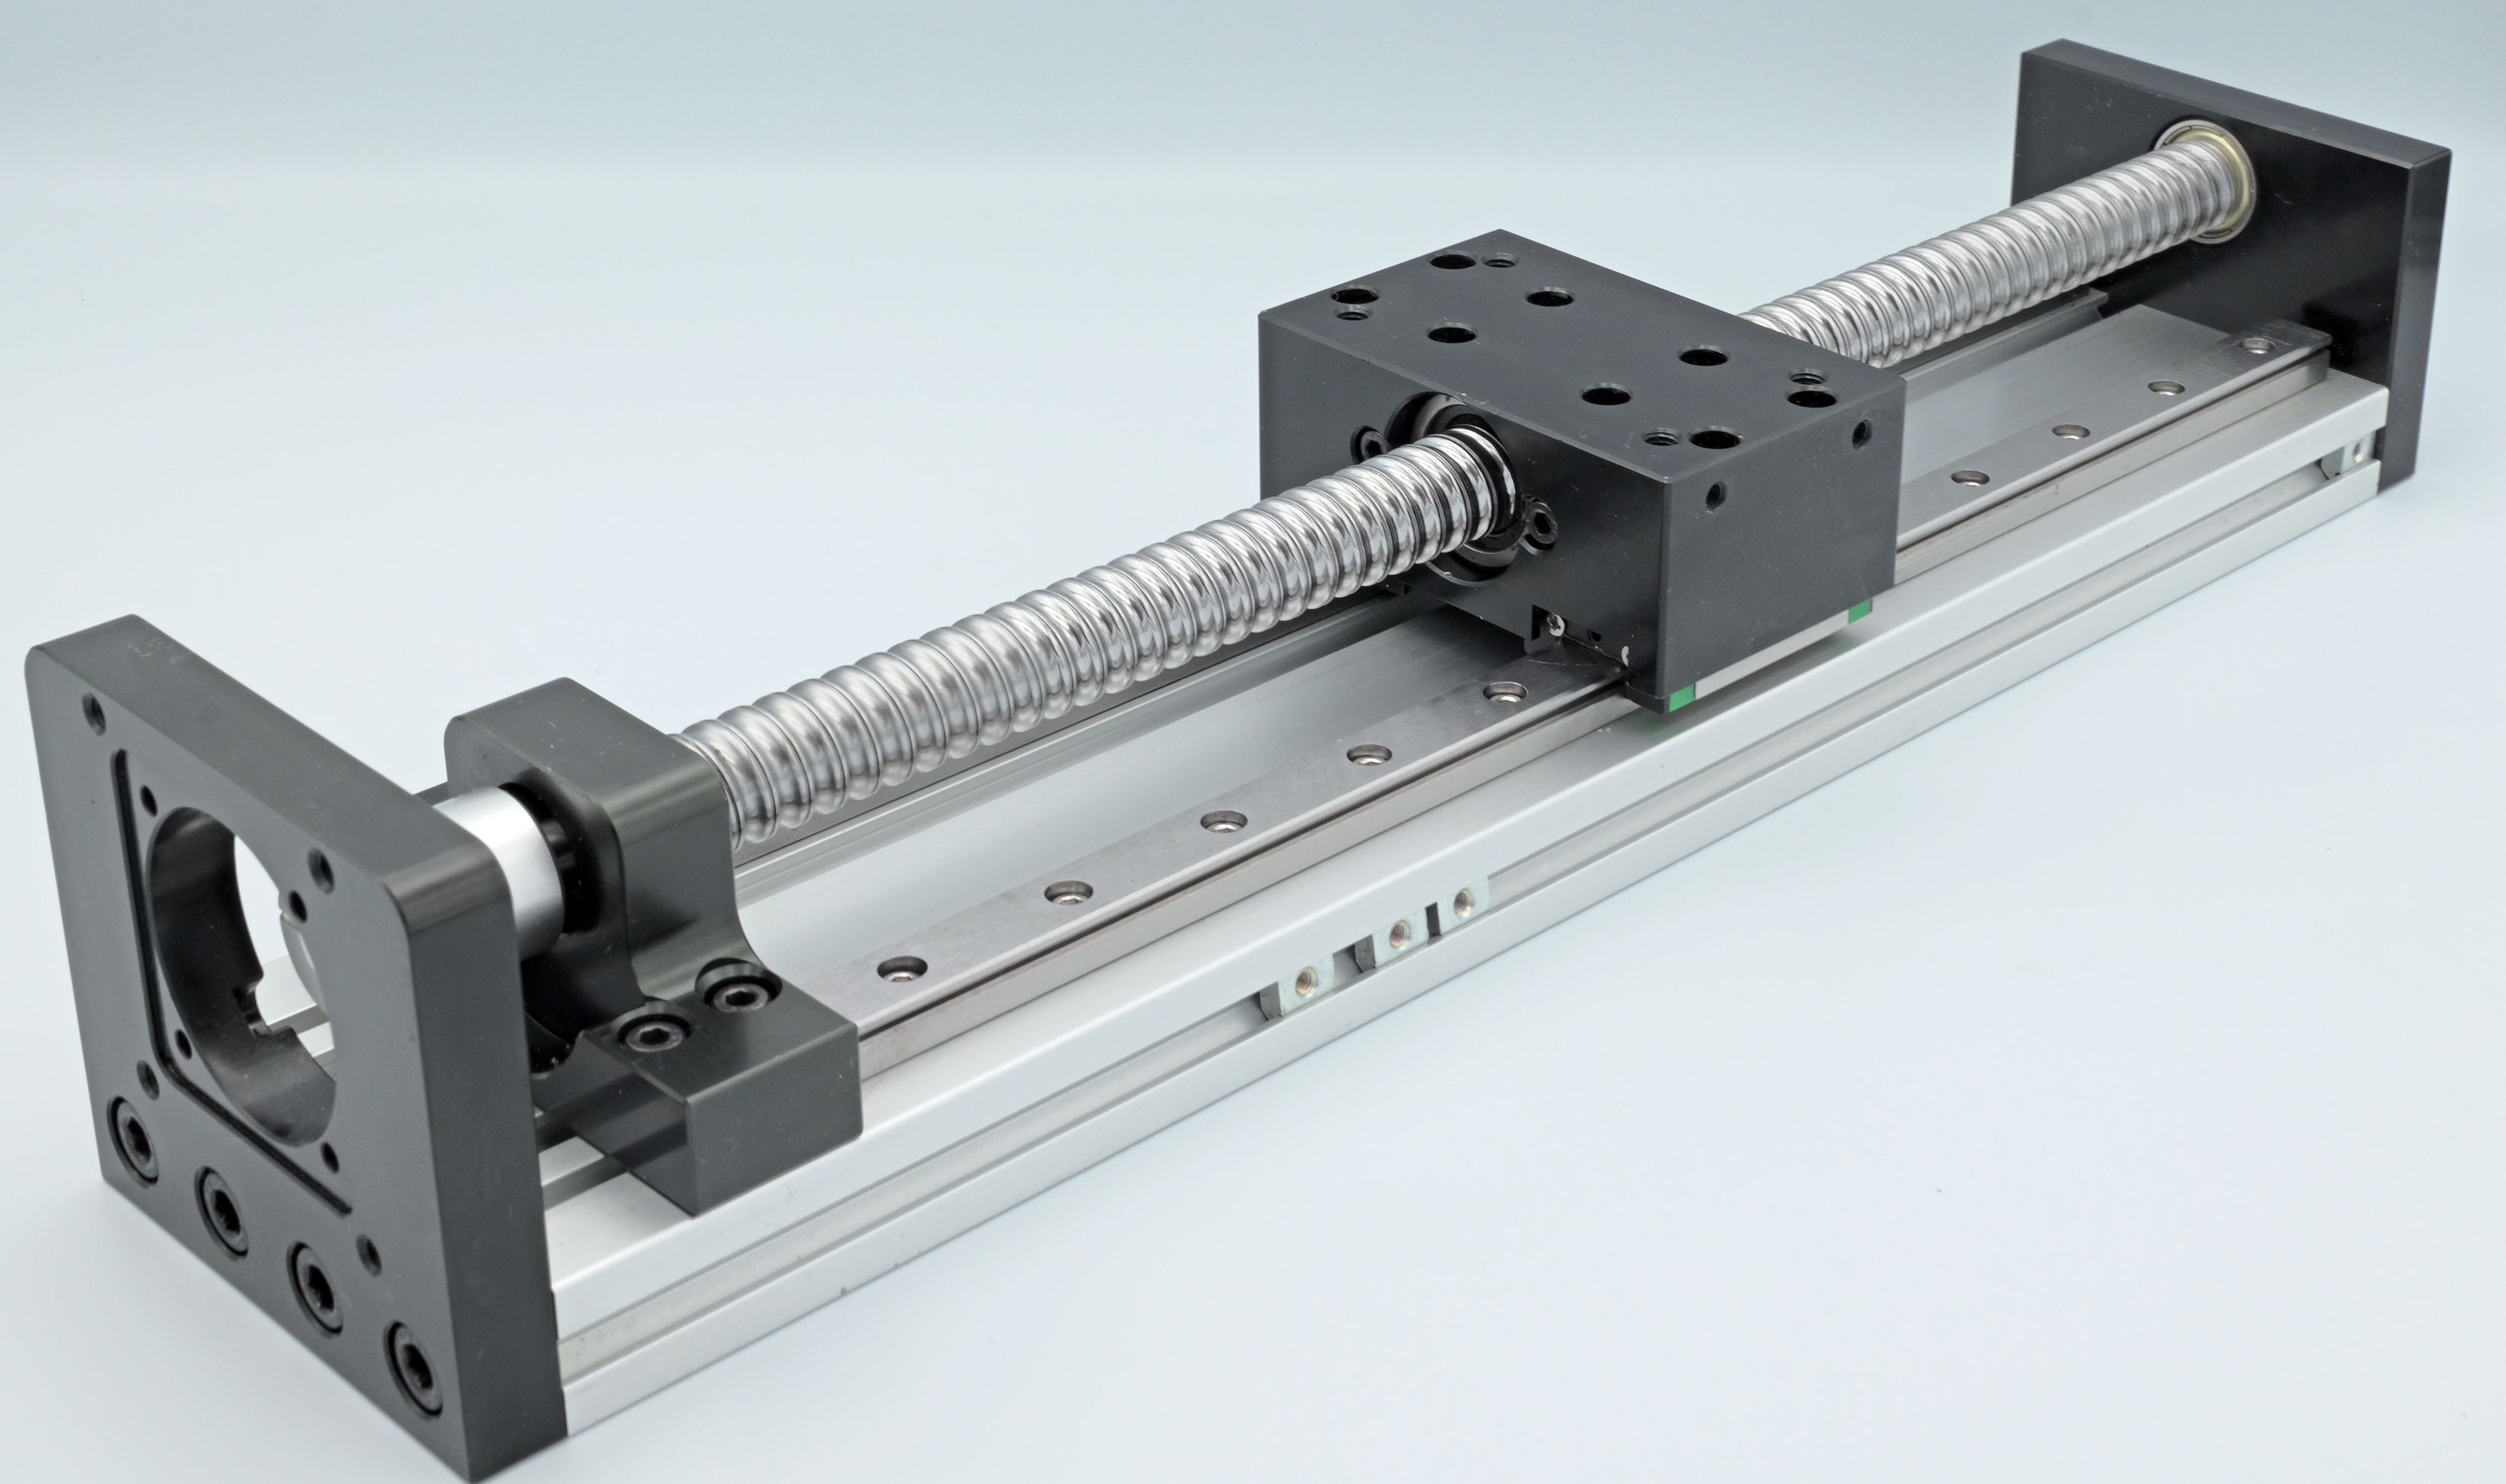
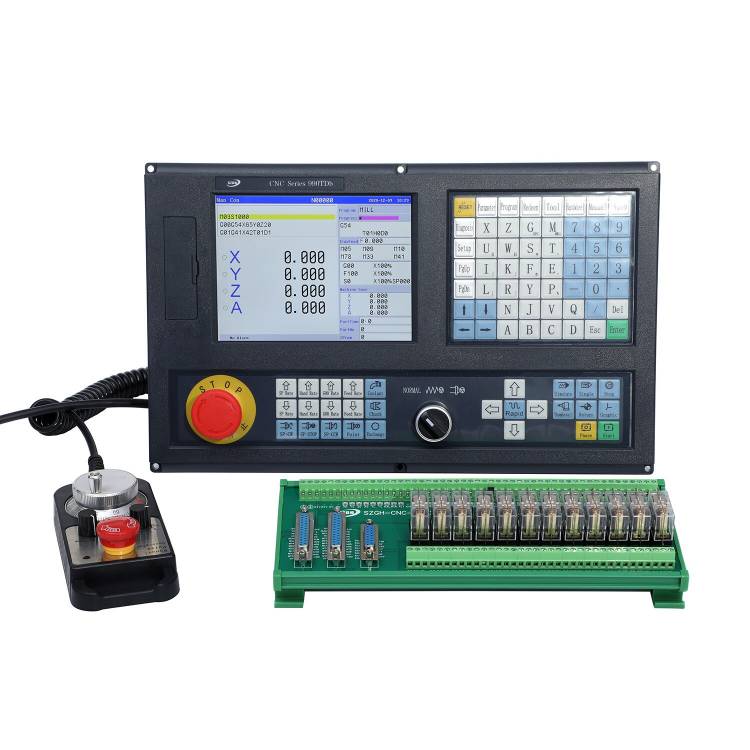
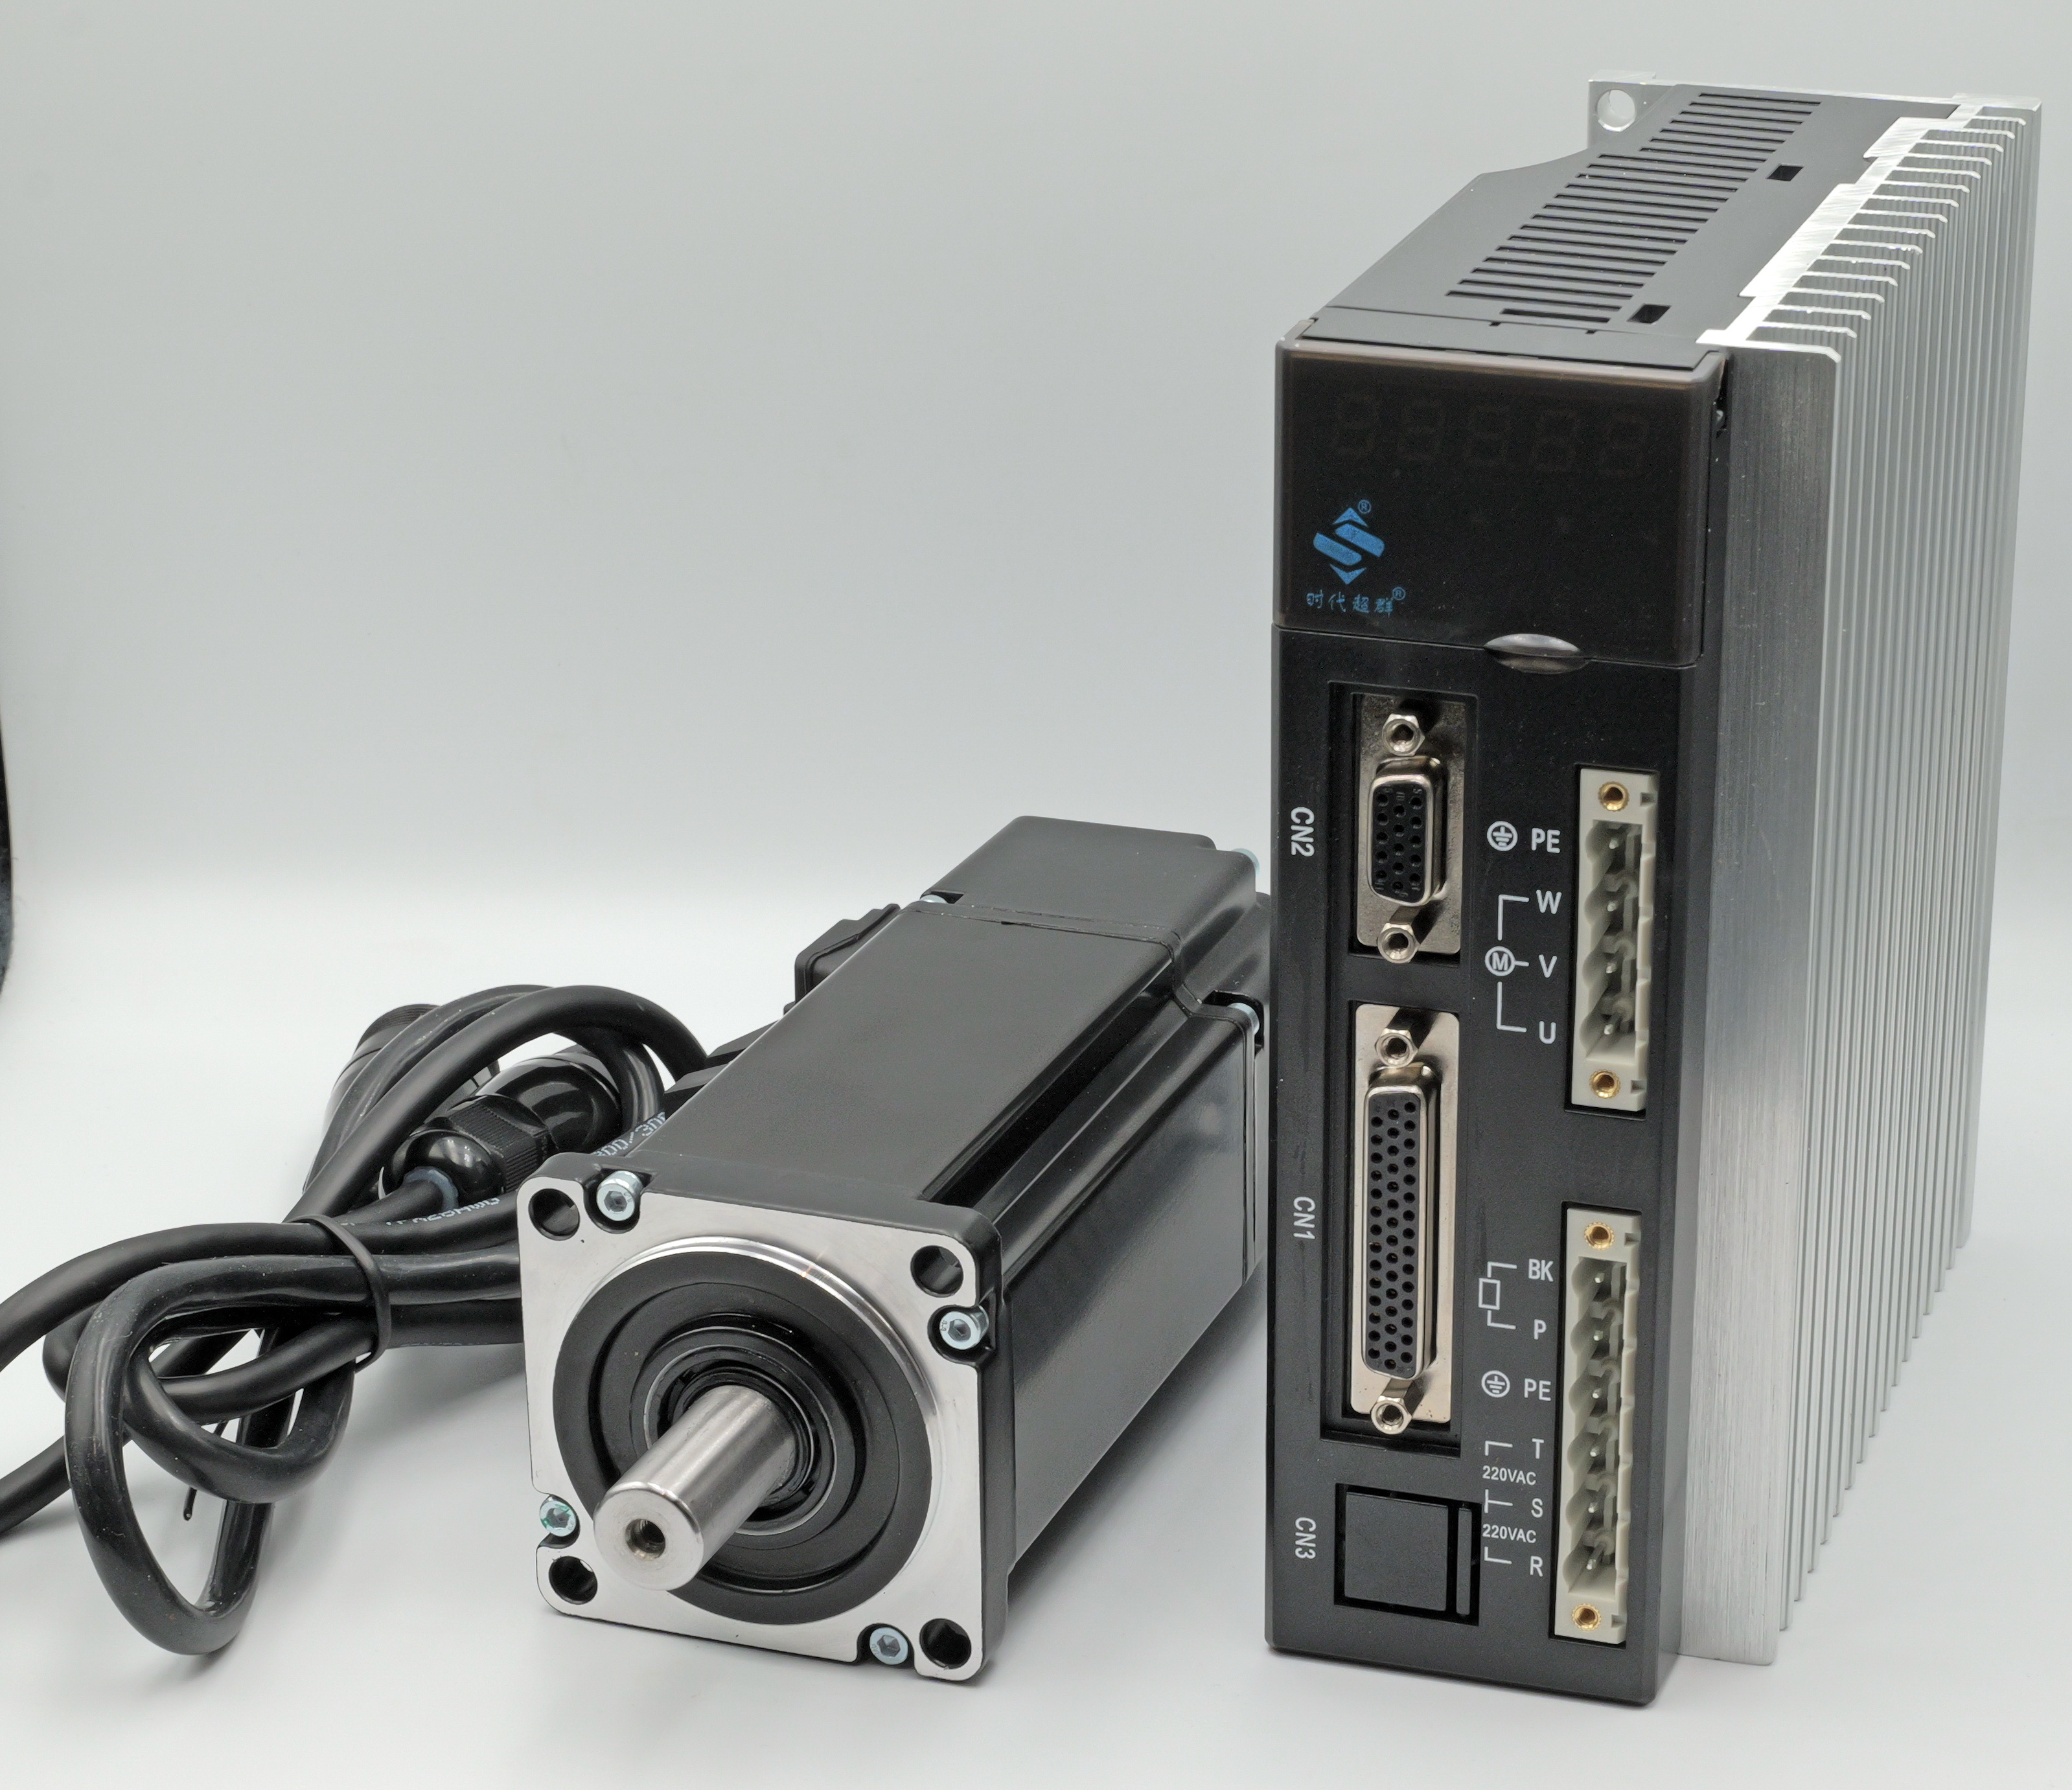
Bezproblemowa współpraca napędu wymaga połączenia wrzeciona z kontrolerem przez ekranowane przewody sterownicze. Sygnał przekazywany z cyfrowego kontrolera trafia bezpośrednio na wejście analogowe falownika napędzającego silnik. Nawet drobne zakłócenia sygnału potrafią zepsuć obrabiany detal. Cały zaawansowany układ CNC funkcjonuje w pełni stabilnie tylko dzięki odpowiedniemu uziemieniu wszystkich komponentów. W naszej praktyce warsztatowej dobieramy do kompletnych systemów zasilania dopasowane serwonapędy oraz moduły liniowe ZAX. Zgodność napięciowa elektroniki pozwala wyeliminować błędy gubienia kroków w trakcie frezowania.
Co zapamiętać przed zakupem sprzętu?
Ostateczny wybór profesjonalnego podzespołu opiera się na analizie obciążeń panujących w warsztacie. Prawidłowo skompletowany układ napędowy stanowi absolutny fundament bezawaryjnej pracy obrabiarki. Komponenty muszą ściśle współgrać ze sobą pod kątem parametrów prądowych oraz mechanicznych.
Kluczowe kryteria selekcji części:
- Precyzyjne dopasowanie dostępnej mocy i obrotów do gęstości obrabianego surowca.
- Zastosowanie przemiennika wektorowego o prądzie znamionowym z bezpiecznym zapasem mocy.
- Wykorzystanie aktywnego chłodzenia cieczą przy długotrwałych cyklach przekraczających 30 minut.
- Zadbanie o staranne ekranowanie kabli pomiędzy wrzecionem, falownikiem a płytą główną maszyny.
Spójne połączenie tych wszystkich elementów pozwala maksymalnie wykorzystać potencjał każdego plotera obróbczego.
Dobór elektrowrzeciona AC determinuje precyzję i wydajność frezowania CNC. Kluczowe jest dopasowanie prędkości obrotowej do twardości materiału oraz wybór chłodzenia wodnego przy cyklach przekraczających pół godziny. Falownik wektorowy o odpowiednim zapasie mocy chroni układ przed przeciążeniami, a ekranowane przewody eliminują zakłócenia sterowania. Spójność parametrów prądowych i mechanicznych całego napędu stanowi fundament bezawaryjnej pracy obrabiarki.
FAQ
Czy elektrowrzeciono chłodzone wodą wymaga specjalnego chłodziwa?
Tak, zaleca się stosowanie płynów chłodniczych z dodatkami antykorozyjnymi lub wody destylowanej z inhibitorem, aby zapobiec osadzaniu się kamienia wewnątrz płaszcza wodnego. Regularna wymiana cieczy i monitorowanie jej temperatury znacząco wydłuża żywotność łożysk. Zapobiega to również namnażaniu się drobnoustrojów w układzie zamkniętym.
Jakie są skutki pracy na zbyt niskich obrotach przy wrzecionie AC?
Praca poniżej minimalnej prędkości roboczej może prowadzić do przegrzania uzwojeń, ponieważ zintegrowane wentylatory tracą wydajność przy niskich częstotliwościach. Dodatkowo drastycznie spada moment obrotowy, co w przypadku twardych materiałów skutkuje zatrzymaniem frezu lub uszkodzeniem falownika. Rozwiązaniem dla takich zadań jest stosowanie wrzecion o większej mocy nominalnej.
Czy każde elektrowrzeciono AC można podłączyć pod zwykłe gniazdko 230V?
Możliwość podłączenia zależy od mocy urządzenia i typu zastosowanego falownika, który może być zasilany jednofazowo lub trójfazowo. Jednostki o mocy powyżej 2,2 kW zazwyczaj wymagają zasilania siłowego 400V, aby zapewnić stabilną pracę pod dużym obciążeniem bez ryzyka przeciążenia domowej instalacji elektrycznej. Należy zawsze weryfikować schemat połączeń w dokumentacji technicznej konkretnego napędu.
Przejdź do strony głównej Wróć do kategorii Blog